Các Lỗi Máy Cắt Dao CNC Thường Gặp Và Cách Khắc Phục Hiệu Quả
Máy cắt dao CNC là thiết bị không thể thiếu các ngành may mặc, da giày, sofa, nội thất ô tô, bao bì và quảng cáo. Với khả năng cắt chính xác, tốc độ cao và không gây cháy cạnh vật liệu, máy giúp doanh nghiệp nâng cao năng suất và tối ưu chi phí sản xuất.
Sau thời gian dài sử dụng máy cắt vẫn có thể gặp một số lỗi làm ảnh hưởng đến chất lượng sản phẩm và tiến độ sản xuất. Nhận biết sớm nguyên nhân và xử lý đúng cách sẽ giúp các doanh nghiệp hạn chế thời gian dừng máy, kéo dài tuổi thọ thiết bị và tiết kiệm chi phí sửa chữa.
Gãy Mũi Dao
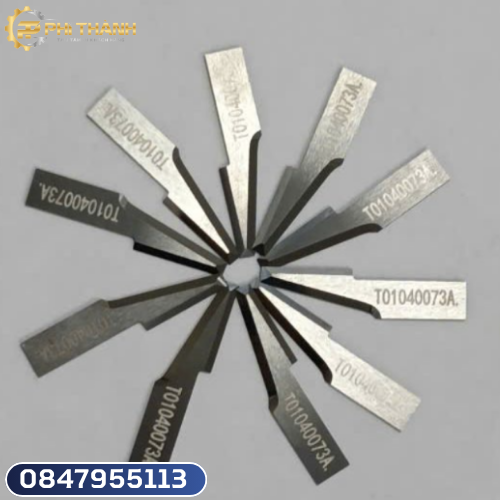
Đây lỗi thường gặp khi máy cắt vật liệu quá dày hoặc vận hành với thông số không phù hợp.
Nguyên nhân
- Tốc độ dao cắt quá nhanh
- Độ sâu cắt quá lớn
- Va chạm với vật cứng
- Chọn sai loại dao
Cách khắc phục
- Giảm tiến dao cho phù hợp với vật liệu
- Chia thành nhiều lớp cắt đối với vật liệu dày
- Kiểm tra đường chạy của dao trước khi vận hành máy
- Sử dụng đúng loại dao cho từng loại vật liệu
Dao Bị Mòn hao mòn quá nhanh hoặc cháy dao
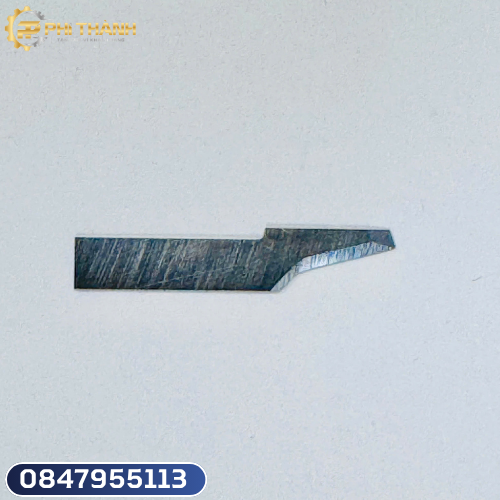
Dao bị mòn làm cho chất lượng sản phẩm không được mịn đường cắt không đứt và gây xơ mép
Nguyên nhân
- Tốc độ trục chính quá cao
- Lượng tiến dao không phù hợp
- Thiết hệ thống làm mát cho máy dao
- Dao kém chất lượng
Khắc phục
- Điều chỉnh tốc độ trục chính ( RPM) theo khuyến nghị của nhà sản xuất.
- Thiết lập tốc độ cắt phù hợp với từng vật liệu.
- Kiểm tra hệ thống làm mát và hút bụi.
- Sử dụng dao chất lượng hoặc thay dao khi có dấu hiệu hao mòn
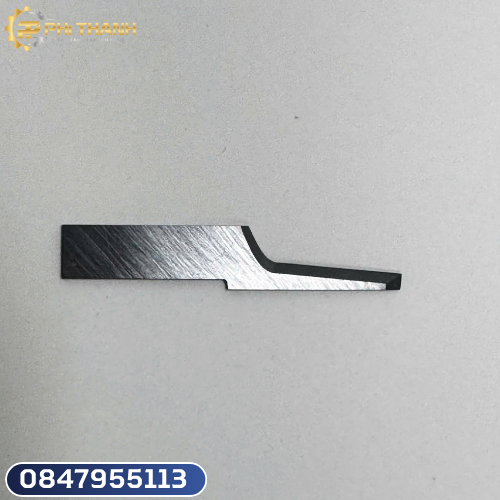
Dao Bị Lỏng hoặc rung khi cắt
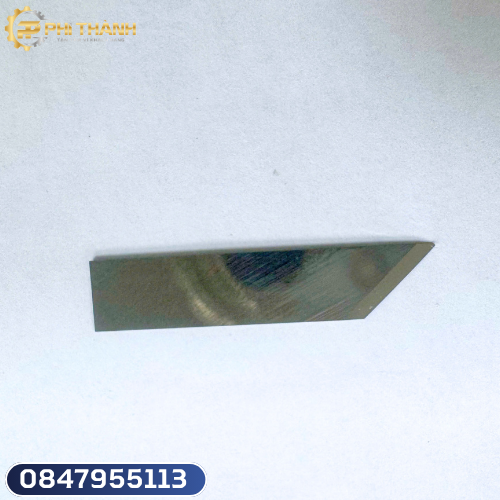
Dao rung làm đường cắt không đẹp, kích thước sai lệch và có thể gây gãy dao.
Nguyên nhân
- Collet (đầu kẹp dao) bị mòn.
- Bụi bẩn bám trong đầu dao kẹp.
- Dao chưa được siết chặt.
- Đầu dao lắp chưa đúng vị trí.
Cách khắc phục
- Vệ sinh đầu kẹp dao định kỳ.
- Kiểm tra và thay đầu kẹp dao khi bị mòn.
- Siết dao đúng lực theo khuyến cáo.
- Kiểm tra độ đồng tâm trước khi vận hành.
Độ Đảo Dao (Runout) Quá Lớn
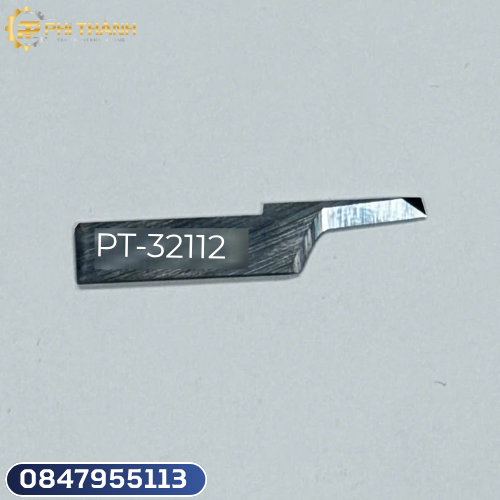
Độ đảo dao là hiện tượng dao quay không đồng tâm, ảnh hưởng trực tiếp đến độ chính xác của thành phẩm.
Nguyên nhân
- Collet bị mòn.
- Dao bị cong hoặc hư hỏng.
- Trục chính (Spindle) bị rơ bạc đạn.
- Đầu kẹp dao lắp không đúng.
Cách khắc phục
- Kiểm tra độ đảo bằng đồng hồ so.
- Thay collet hoặc dao nếu bị hỏng.
- Kiểm tra bạc đạn trục chính.
- Hiệu chỉnh lại đầu kẹp dao.
Máy Không Đọc File Cắt

Máy không nhận dữ liệu khiến quá trình sản xuất bị gián đoạn.
Nguyên nhân
- Sai định dạng file.
- Lỗi phần mềm Nesting.
- USB hoặc mạng truyền dữ liệu gặp sự cố.
Cách khắc phục
- Xuất đúng định dạng DXF hoặc PLT.
- Kiểm tra phần mềm.
- Kiểm tra kết nối USB hoặc LAN.
Máy Phát Ra Tiếng Kêu Bất Thường

Đây là dấu hiệu cho thấy một số bộ phận cơ khí đang gặp vấn đề.
Nguyên nhân
- Thiếu dầu bôi trơn.
- Ray trượt bám bụi.
- Bạc đạn bị mòn.
Cách khắc phục
- Bôi trơn định kỳ.
- Vệ sinh ray trượt.
- Thay bạc đạn khi cần thiết.
Lưu Ý Để Kéo Dài Tuổi Thọ Mát Dao Cắt CNC
- Vệ sinh máy sau mỗi ca làm việc.
- Kiểm tra độ sắc của dao thường xuyên.
- Kiểm tra dây đai, cảm biến và hệ thống hút chân không hàng tuần.
- Thay linh kiện hao mòn đúng thời điểm.
- Không vận hành máy quá công suất.
- Bảo dưỡng định kỳ theo khuyến cáo của nhà sản xuất.
—————————————-
🤝 PHI THÀNH – Tận tâm vì khách hàng
Liên hệ ngay với Phi Thanh để nhận báo giá tốt nhất!
THÔNG TIN LIÊN HỆ:
📧 Email: ceo@phithanh.com
📞 Hotline/Zalo/Whatsapp: +84 84 795 5113